

早餐粥灌装封口机怎么选?解决杂粮沉淀、灌装不均、封口漏料难题,龙应杯碗两用设备产能按需定制
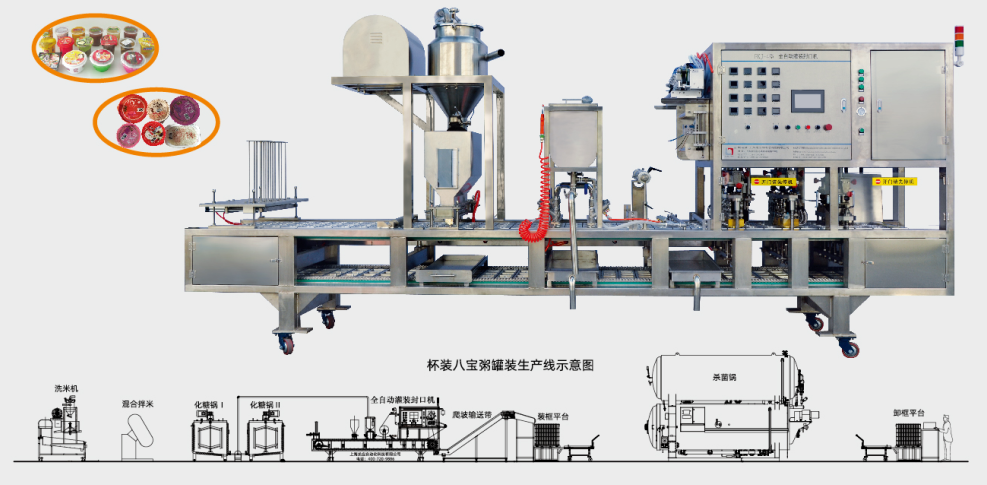
即食早餐粥市场持续扩容,不少食品工厂在杯装、碗装八宝粥、小米杂粮粥量产时,面临颗粒沉降、重量偏差大、封口虚封、换产慢、人工成本高等痛点。龙应早餐粥灌装封口机,专为带固形物杂粮粥研发,支持杯装、碗装通用,产能可按需定制,采用生料灌装工艺,一站式解决粥品灌装全链路难题,适配中小工厂到规模化品牌产线,满足 SC 食品生产规范,降低原料损耗,提升良品率。
一、即食早餐粥工厂量产核心痛点
早餐粥含有米粒、红豆、绿豆、莲子、红枣等固体颗粒,属于固液混合高粘度物料,普通灌装设备很难稳定生产,很多厂家投产之后频繁遇到各类生产瓶颈,集中在五大问题。
物料沉降,灌装分量不均匀,原料损耗大传统灌装设备搅拌结构简单,杂粮颗粒比粥水密度大,生产过程持续沉淀,出现前几杯颗粒多、后面只有清汤的现象,单杯重量偏差超标,有的产品固形物不达标,导致客户退货;频繁停机清理沉淀物料,大量粥料报废,原料成本居高不下。普通搅拌桨还容易打碎红豆、花生等颗粒,破坏粥品卖相,影响终端销售。
灌装滴漏、洒料,封口位置污染,虚封漏袋粥体粘稠,灌装结束容易滴料,粥液溅到杯口 / 碗口封边位置,热压封口时出现封不牢、翘边、虚封;产品灭菌后运输过程破膜漏粥,售后退货率高。很多老式设备封口温度压力不可独立调节,膜材适配性差,更换杯碗规格就要大量调试。
杯、碗不能通用,设备柔性差,换产耗时久很多单一功能灌装封口机只能做杯装或者只能做碗装,工厂开发新品,同时布局 300ml 塑料杯、小金碗、大容量粥碗时,需要采购两套设备,厂房占用大、设备投入高;更换规格模具拆装复杂,清洗管路耗时,多 SKU 小批量订单生产不划算。
人工依赖高,洁净车间用工成本上涨半自动机型需要人工放杯、放膜、取成品,一条线需要多名操作工;洁净车间人员管控难度大,人工操作容易带来卫生风险,不符合 SC、GMP 车间核查要求,人工成本持续压缩工厂利润。
产能固定,无法匹配工厂阶段性扩产市面标准设备产能固定,初创工厂订单少,买高速设备闲置浪费;后期订单爆发,设备跟不上产能,需要重新采购整机,重复投入。
序号 生产痛点 带来的直接损失 传统设备短板 1 杂粮颗粒沉降、固形物分布不均 产品质检不合格,原料报废,客诉退货 普通搅拌易打碎颗粒,无底部防沉结构 2 灌装滴料、杯口沾料,封口虚封 灭菌后漏粥,成品良品率低,售后成本高 灌装头无防滴漏结构,封口温压一体不可调 3 杯、碗包装不能兼容 多规格产品需要多台设备,厂房占用大 设备模具单一,只能适配单一容器 4 半自动人工上料、放杯 用工人数多,洁净车间人工成本高,卫生风险大 无自动送杯、自动取膜、成品自动出料结构 5 产能固定不可调整 订单波动时,设备产能闲置或者产能不足 标准化整机,无法模块化增减灌装头
二、龙应早餐粥灌装封口机核心优势与解决方案
龙应深耕食品灌装封口装备,针对早餐粥固液混合物料特性,研发杯碗两用全自动灌装封口设备,模块化设计,产能可定制,从根源解决粥厂量产难题,支持生料灌装工艺,灌装密封后进入杀菌釜同步熟化,省去预煮工序,降低能耗。
2.1 防沉降动态搅拌 + 大通径伺服灌装头,保证每杯固形物均匀
设备配备专用防沉搅拌系统,低速立体搅拌,不打碎杂粮颗粒,料仓底部无死角,杜绝米粒、豆类沉积;大通径防滴漏灌装头,潜入式灌装,减少液面扰动、减少泡沫,灌装完成断料干净,杜绝滴漏。伺服定量灌装,重量误差可控,固形物和汤汁配比稳定,成品一致性高,原料损耗显著下降。
2.2 独立温控封口系统,杜绝虚封、翘边,灭菌后不漏粥
封口工位温度、压力、时间触屏独立可调,适配 PP 杯、PP 碗、耐高温复合灭菌膜;配备杯口清洁防护设计,减少粥液溅到封边。封口前可增设检测,杯内物料溢出时设备自动报警停机,避免脏膜封口,封口合格率稳定≥99.5%,产品经过高温高压杀菌后,长途运输不易破膜漏料,大幅降低售后退货。
2.3 一机兼容杯装、碗装,快速换模,柔性生产多 SKU
龙应这款机型支持塑料杯、小金碗、大容量粥碗共线生产,只需要快速更换模具与定位工装,即可切换容器规格。模块化设计,清洗拆装便捷,接触物料部分全部采用 SUS304/316 食品级不锈钢,可拆卸管路,CIP 清洗方便,切换不同口味粥品,减少交叉串味,适配小批量试产到大批量订单。
2.4 全自动整线:送杯→灌装→封口→剪切→出杯,减少人工
全自动流程,自动送杯、定位、灌装、膜材纠偏、热压封口、废膜回收、成品自动出料。整条产线仅需 1-2 名人员看管,大幅减少洁净车间用工,降低人为污染风险,满足食品 SC 生产审核要求。选配喷码、重量复检、次品剔除模块,实现产品生产全链路追溯。
2.5 产能按需定制,模块化增减灌装头,匹配工厂发展节奏
龙应不局限固定标准机型,根据客户车间面积、订单规模,定制产能方案。低速机型适合新品打样、初创工厂;中高速机型适配规模化量产。产能范围可按需调整,从几百杯 / 小时,最高可做到上万杯 / 小时,后期订单增长,可通过增加灌装模块进行升级,无需整机换新,降低长期设备投入。
三、客户落地案例:某杂粮早餐粥食品厂
项目背景
江苏一家食品企业,主打商超渠道杯装杂粮早餐粥,原有半自动设备,单线需要 4 名工人,灌装颗粒不均匀,封口不良率 3% 左右,原料损耗高;同时计划新增碗装大规格粥品,原有设备不能兼容,考虑新增设备,厂房空间紧张。
龙应定制方案
选用龙应杯碗两用早餐粥灌装封口机,定制 6 头灌装配置,产能 5500 杯 / 小时,兼容 280ml 塑料杯与 350ml 粥碗;搭载防沉料仓、伺服定量灌装,独立温控封口。
落地效果
操作工由 4 人减少至 1 人值守,每年节约人工成本;
灌装固形物均匀稳定,封口不良率降至 0.4% 以内,退货大幅减少;
一台设备切换杯、碗两种包装,不用新增第二条产线,节省厂房面积;
生料灌装工艺,省去预煮工序,蒸汽能耗下降,综合生产成本降低。
四、龙应配套服务保障
龙应自有 35000㎡生产工厂,拥有 ISO9001、CE 认证,提供一站式服务:前期免费样品试机、产线布局规划;设备生产、出厂试机;现场安装调试、工人操作培训;售后定期回访,备件供应,终身技术支持。可根据客户车间尺寸、产品配方、包装容器,量身定制整线灌装封口解决方案。
早餐粥生产的核心难点就是固形物均匀灌装与稳定封口。龙应早餐粥灌装封口机,兼顾杯装、碗装两种包装,产能可定制,从物料搅拌、定量灌装到封口检测一体化解决工厂量产痛点,不管是新品试产小批量,还是品牌大规模量产,都可以匹配柔性自动化方案,帮助食品工厂稳定品质、降本增效。
上一篇:豆制品工厂 5 大生产痛点如何破局?龙应全自动盒装豆腐灌装封口机一站式解决方案
下一篇:没有了!