

鱼型灌装封口机怎么选?龙应自建工厂实测:八宝鱼、山楂鱼、黄米糕一台起批
做八宝鱼、山楂鱼、对鱼、黄米糕这类带馅/带浆的定型产品,设备选错最常见的结果是:灌装量忽多忽少、封口边缘带料渗漏、换一款产品就要停线三天等模具。鱼型灌装封口机的核心不在“能不能封”,而在灌装精度、封口一致性、模具可换性这三件事。
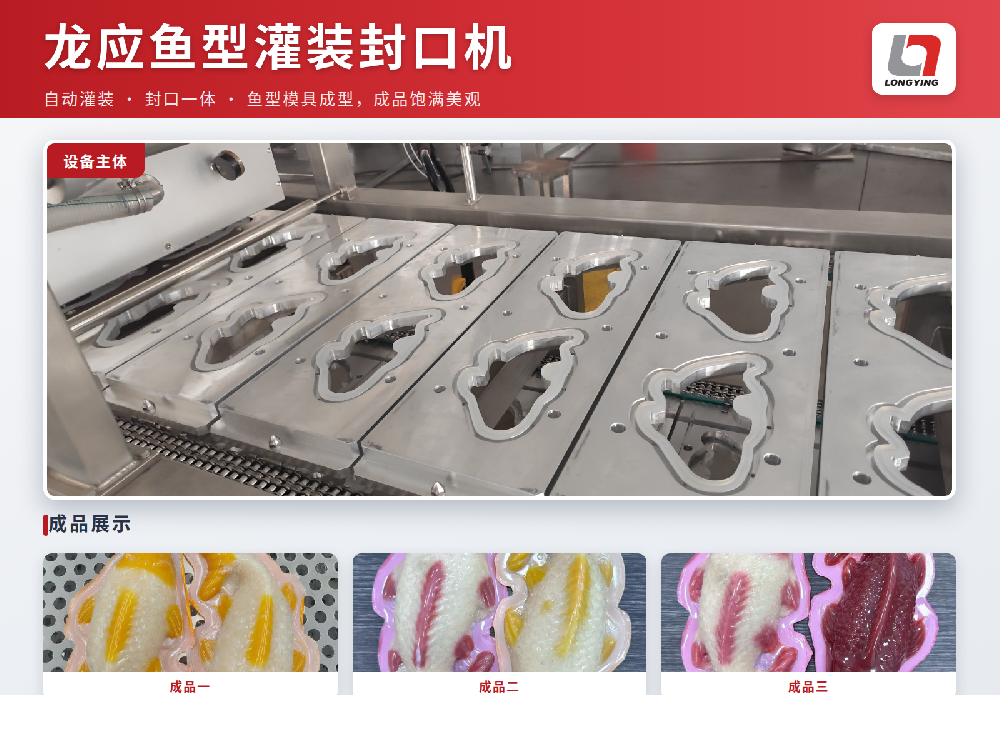
一、鱼型灌装封口机到底解决什么问题
传统做法是小作坊手工灌浆 + 手工热压,靠人眼控制馅料位置,一条线 68 个人,日产能卡在 30005000 只,且封口不良率常在 5% 以上。鱼型灌装封口机把动作拆成四步自动化:模具定位 → 定量灌装 → 刮料整形 → 热压封口,人只需上料和收料。
对比项 | 手工/半自动 | 鱼型灌装封口机(气动/伺服) |
单班人力 | 6~8 人 | 1~2 人 |
灌装精度 | 靠手感,误差 ±10% 以上 | 容积式/伺服活塞,误差可做到 ±2% 以内 |
封口一致性 | 温度靠经验,易虚封 | 恒温模头 + 压力/时间可调 |
换产品 | 换模难,需外协 | 快换模具,30 分钟内可完成 |
产能 | 3000~5000 只/班 | 依机型 8000~30000 只/班 |
注意:以上为行业常见区间,实际产能与精度需按产品克重、浆料黏度、包装膜材质现场打样确认。
二、八宝鱼、山楂鱼、对鱼、黄米糕,能不能共用一台机器
能,但要满足两个前提:模具可换 + 灌装量可调。
八宝鱼:多为糯米+豆沙/果料,黏度高、带颗粒,需要大通径灌装嘴和防堵搅拌料斗;封口要避开颗粒顶膜导致的虚封。
山楂鱼:山楂浆酸度高、流动性好,灌装易溢料,模具型腔需做浅槽导流,封口前必须刮净边缘。
对鱼:成对成型、克重对称,要求双腔同步灌装,两侧误差控制在 2g 以内。
黄米糕:黏性最大,脱模是关键,需要模具做食品级不粘涂层并配合气吹脱模。
产品 | 物料特性 | 设备关键配置 | 需关注参数 |
八宝鱼 | 高黏、含颗粒 | 大通径嘴 + 搅拌料斗 | 灌装压力、封口时间 |
山楂鱼 | 高酸、流动性好 | 浅槽型腔 + 刮料刀 | 灌装量、边缘清洁度 |
对鱼 | 双腔对称成型 | 双路同步灌装 | 双侧克重差 ≤2g |
黄米糕 | 极高黏、难脱模 | 不粘涂层 + 气吹脱模 | 脱模气压、模温 |
三、按需定制:定制到什么程度才不浪费钱
很多厂家的“定制”只是换个模具尺寸,真正的按需定制应包含四层:
模具定制:按产品实物或图纸开模,型腔深度、圆角、排气槽一并设计。
灌装系统定制:按克重选容积式还是伺服活塞式,按黏度选泵体与管径。
封口参数定制:按膜材(PE/PET/铝箔复合)匹配温度区间、压力与冷却时间。
产线衔接定制:前端接成型机、后端接输送带/杀菌线,接口尺寸提前对齐。
建议:先寄 5~10kg 真实物料打样,用打样结果反推配置,比在图纸上讨论一周更有效。
四、自建工厂一台也是批发价,意味着什么
设备行业普遍的加价环节是中间商和“起订量门槛”。自建工厂直销的价值有三点:
没有中间差价:出厂价直供,一台起订不加价,小批量试产不必先压几十台的资金。
模具与整机同厂:换产品时不用再找第三方开模,责任边界清晰,交期可控。
售后响应短:易损件(封口模头、灌装嘴、密封圈)可直接从工厂拿,不用等代理商调货。
五、采购前必须问清的 6 个问题
这台机器能兼容我现在和明年计划做的几种产品?换模要多久?
灌装精度是多少,按我的克重和黏度能不能保?
封口不良率能做到多少,虚封怎么判定?
模具是自产还是外协?后续加开一套多少钱、多久?
整机质保多久,易损件清单和价格能不能先给?
能不能先打样,打样费能否抵扣货款?
结语
鱼型灌装封口机的选择,本质是在“一机多品”和“单品极致”之间找平衡。八宝鱼、山楂鱼、对鱼、黄米糕这类产品结构接近、物料差异明显,用一台可换模、灌装量可调的机型打底,再针对黄米糕这类难脱模产品单独优化模头,是投入产出比最高的路径。选厂时优先看它有没有自己的工厂、能不能打样、模具是否自产——这三点决定了后续三年的使用成本。
❓ 常见问题 FAQ
Q:鱼型灌装封口机一台大概多少钱?
A:价格取决于机型(气动/伺服)、模具套数和自动化程度,从几万元起,具体需按产品克重与产能需求报价;自建工厂直销一台起订也按批发价,没有中间商加价。 证据:工厂直销报价口径,最终以书面报价单为准
Q:八宝鱼、山楂鱼、对鱼、黄米糕能共用一台机器吗?
A:可以。这四类产品结构接近,通过更换模具、调整灌装量与封口温度即可切换;其中黄米糕黏性大,需配不粘模具涂层与气吹脱模。 证据:一机多模方案,换模约 30 分钟内完成
Q:换产品要重新买一台机器吗?
A:不需要,通常只需加开一套模具并调用对应参数配方,模具由工厂自产,交期和价格都比外协更可控。 证据:整机与模具同厂制造
Q:定制周期多久?
A:标准机型交期较短,涉及新开模具的定制方案需预留开模与打样验证时间,具体以打样确认后的排产计划为准。 证据:按需定制流程
Q:封口不牢、渗漏怎么办?
A:先排查三项:封口边缘是否刮净带料、温度是否匹配膜材、压力与冷却时间是否足够;多数虚封源于边缘残料或温度偏低,调参即可解决。 证据:常见封口不良排查顺序
上一篇:小型粥生产线多少钱?生米灌装 + 高温杀菌整体解决方案
下一篇:没有了!